Warum zwei HTV-Silikontypen mit derselben Härte unterschiedlich verarbeitet werden
Zwei HTV-Silikontypen können beide mit einer Härte von 60 Shore A spezifiziert sein und sich dennoch auf einer Zweiwalzenwalzstraße, in einem Extruder oder auf einer Formpresse sehr unterschiedlich verhalten. Eine Mischung löst sich möglicherweise sauber von den Walzen und wird reibungslos in einen Extruder gefördert, während sich eine andere klebriger anfühlt, eine stärkere Quellung in der Düse aufweist, mehr Luft einschließt oder andere Formbedingungen erfordert.
Der Grund dafür ist einfach: Die Shore-A-Härte beschreibt den ausgehärteten Kautschuk, nicht das gesamte Verarbeitungsverhalten der unausgehärteten Mischung. Die Verarbeitung von HTV-Silikon wird durch das Molekulargewicht des Polymers, das Füllstoffsystem, die Wechselwirkung zwischen Füllstoff und Polymer, Verarbeitungshilfsmittel, die Aushärtungschemie, den Mischverlauf und viele andere Formulierungsvariablen bestimmt, die sich allein anhand der Härte nicht erkennen lassen.
Für Ingenieure und Einkäufer ist diese Unterscheidung von Bedeutung, da die Auswahl von HTV-Silikon allein anhand der Härte zu Instabilität beim Extrudieren, Schwierigkeiten beim Fräsen, einer schlechten Formfüllung oder einer uneinheitlichen Produktion führen kann – selbst wenn die Endhärte den Spezifikationen entspricht.
„Same Shore A“ bedeutet nicht, dass es sich um dasselbe HTV-Silikon handelt
Die Shore-A-Härte ist eine der am häufigsten verwendeten Spezifikationen für Silikonkautschuk, da sie einen praktischen Anhaltspunkt dafür liefert, wie weich oder fest sich das ausgehärtete Material anfühlt. Sie stellt jedoch nur eine Eigenschaft des fertigen Elastomers dar.
Zwei Verbindungen können durch unterschiedliche Rezepturwege dieselbe Aushärtungshärte erreichen. Bei der einen kann ein Silikongummi mit höherem Molekulargewicht und einem bestimmten Siliziumdioxid-Verstärkungssystem zum Einsatz kommen, während bei der anderen eine andere Gummi-Struktur, Füllstoffbeladung oder ein anderes Additivpaket verwendet wird.
Nach der Aushärtung können beide einen Härtewert von 60 Shore A aufweisen. Vor der Aushärtung können sie jedoch sehr unterschiedliche Eigenschaften hinsichtlich Viskosität, Plastizität, Klebrigkeit, Rollverhalten, Extrusionsdruck und Formfluss aufweisen.
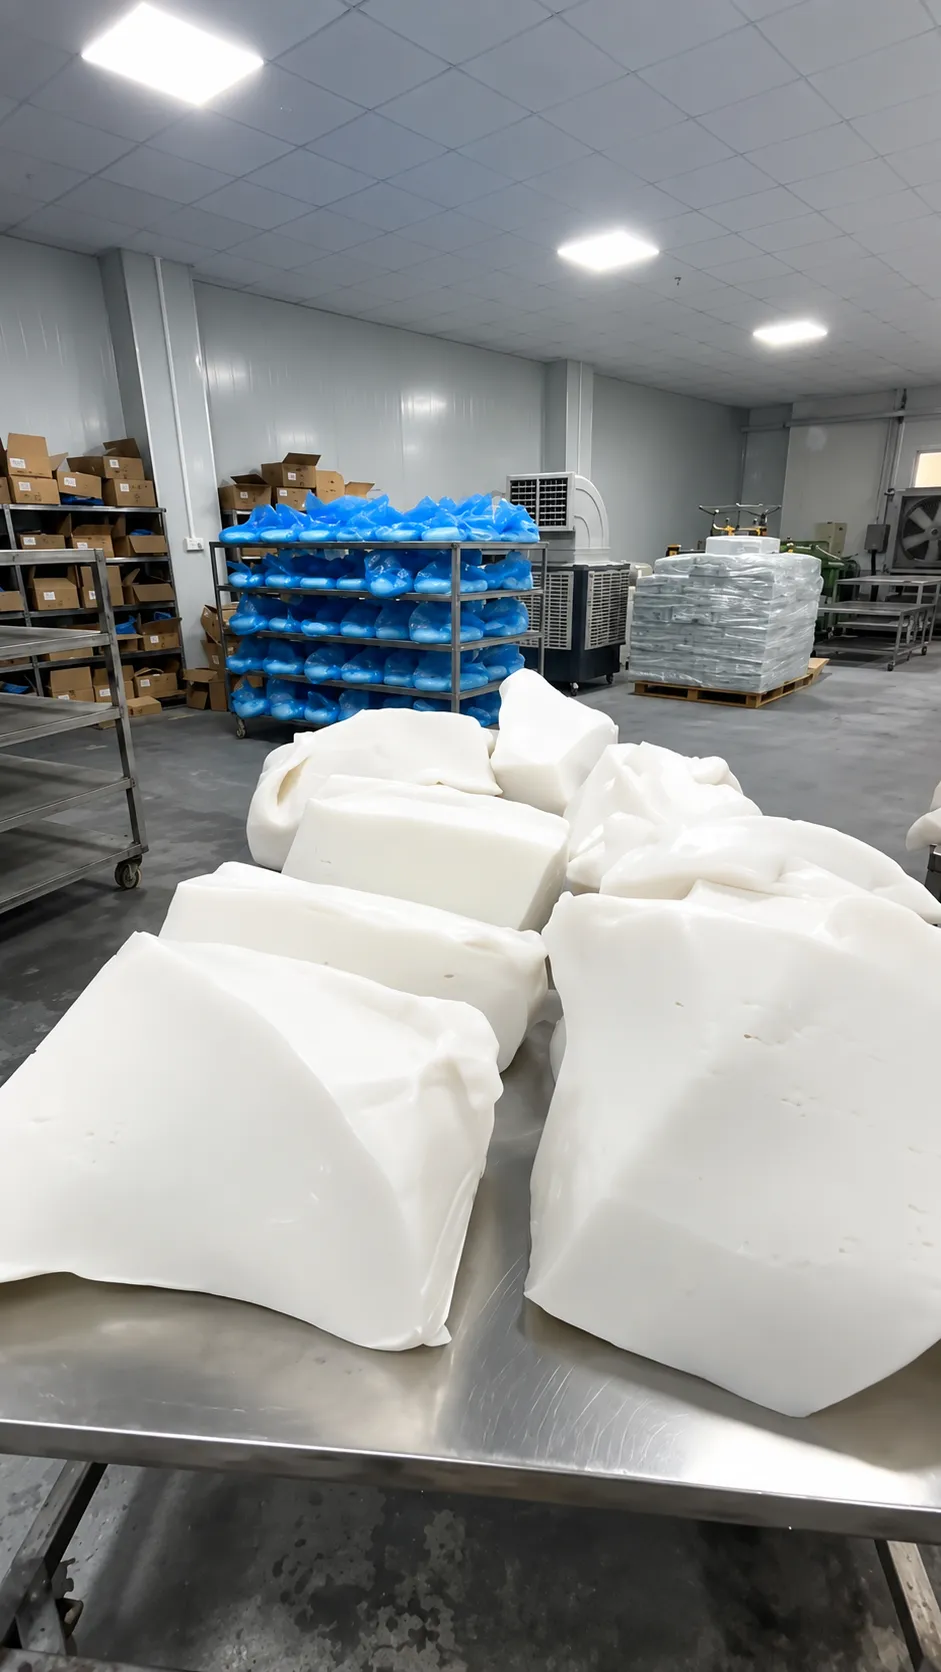
Was umfasst das Verarbeitungsverhalten von HTV-Silikon?
Wenn Verarbeiter sagen, dass ein HTV-Silikon “besser funktioniert” als ein anderes, beziehen sie sich dabei möglicherweise auf verschiedene Eigenschaften.
Das Molekulargewicht des Polymers beeinflusst das Verarbeitungsgefühl
Das in HTV-Silikon verwendete Silikonkautschuk ist in der Regel ein Polymer mit hohem Molekulargewicht. Sein Molekulargewicht hat einen wesentlichen Einfluss auf die Rheologie im unausgehärteten Zustand.
Ein Gummi mit höherem Molekulargewicht kann die Schmelzfestigkeit und das elastische Verhalten erhöhen. Dies kann dazu beitragen, dass ein extrudiertes Profil seine Form behält, kann jedoch auch den Verarbeitungswiderstand erhöhen und das Fräsverhalten beeinträchtigen.
Ein niedrigeres effektives Molekulargewicht oder eine andere Molekulargewichtsverteilung kann dazu führen, dass sich die Verbindung leichter verformen lässt, kann jedoch auch die Formschwellung, die Extrusionsstabilität und die mechanischen Eigenschaften verändern.
Daher lassen sich zwei Verbindungen auf dieselbe Endhärte nach Shore A einstellen, wobei weiterhin Polymersysteme verwendet werden können, die unter Scherbeanspruchung unterschiedlich reagieren.
Der Vinylgehalt kann mehr als nur die Aushärtung beeinflussen
Die Vinylfunktionalität in Silikongummi spielt in vielen HTV-Silikonformulierungen eine wichtige Rolle, da sie an der Vernetzung beteiligt ist und die Wechselwirkung des Polymers mit dem Härtungssystem beeinflussen kann.
Unterschiedliche Polymerarchitekturen und Vinylgehalte können das Aushärtungsverhalten, die Vernetzungsdichte und das mechanische Verhalten nach der Vulkanisation beeinflussen.
In Kombination mit verschiedenen Füllstoffsystemen und Härtungssystemen können sie zudem beeinflussen, wie sich die Masse beim Mischen und Verarbeiten verhält.
Das bedeutet, dass zwei Werkstoffe mit derselben Härte möglicherweise nicht dieselbe Polymerarchitektur aufweisen, auch wenn sie in einem allgemeinen technischen Datenblatt ähnlich erscheinen.
Quarz als Verstärkungsstoff hat einen erheblichen Einfluss auf die Verarbeitung
Quarz als Verstärkungsstoff ist einer der wichtigsten Bestandteile von HTV-Silikon. Er sorgt für einen Großteil der für industrielle Anwendungen erforderlichen Zugfestigkeit und Reißfestigkeit, hat aber auch einen starken Einfluss auf das Verarbeitungsverhalten im unausgehärteten Zustand.
Verschiedene Siliziumdioxid-Typen können sich hinsichtlich ihrer Oberfläche, Partikelstruktur, Oberflächenbehandlung und Wechselwirkung mit dem Silikonpolymer unterscheiden.
| Silica-Variable | Möglicher Verarbeitungseffekt |
|---|---|
| Oberfläche | Kann die Verstärkung, die Viskosität und die Wechselwirkung zwischen Polymer und Füllstoff beeinflussen. |
| Oberflächenbehandlung | Kann die Dispersion des Füllstoffs, die Strukturierung und die Verarbeitungsstabilität beeinflussen. |
| Ladezustand | Kann die Härte und Festigkeit erhöhen und gleichzeitig die Verarbeitungsbeständigkeit verbessern. |
| Dispersionsqualität | Eine schlechte Dispergierung kann zu einer ungleichmäßigen Extrusion, einem unregelmäßigen Fließverhalten und lokalen Schwachstellen führen. |
Ein HTV-Silikon kann mit einem Füllstoffsystem eine Härte von 60 Shore A erreichen, während ein anderes die gleiche Härte mit einem anderen Verhältnis von Füllstoff und Polymer erzielt. Ihr Verarbeitungsverhalten kann daher sehr unterschiedlich sein.
Die Wechselwirkung zwischen Füllstoff und Polymer kann dazu führen, dass sich ein Verbundwerkstoff “strukturiert” anfühlt”
Siliciumdioxid verhält sich in Silikonkautschuk nicht wie ein inertes Pulver. Seine Oberfläche kann stark mit dem Silikonpolymer und anderen Bestandteilen der Formulierung interagieren.
Im Laufe der Zeit können diese Wechselwirkungen zu einer stärker strukturierten Verbindung führen. Verarbeiter können dies als erhöhte Steifigkeit, erschwerte Verarbeitbarkeit beim Fräsen oder eine Veränderung des Extrusionsverhaltens nach der Lagerung wahrnehmen.
Um diese Wechselwirkung zu steuern, werden häufig Verarbeitungshilfsmittel und Oberflächenbehandlungen für Füllstoffe eingesetzt, wobei die verschiedenen Formulierungen dies auf unterschiedliche Weise bewerkstelligen.
Daher können zwei HTV-Silikontypen mit identischer Härte dennoch unterschiedliche Lagerungseigenschaften, eine unterschiedliche Erweichung beim Walzen und unterschiedliche Extrusionsdrücke aufweisen.
Verarbeitungshilfsmittel können das Mahlen und die Extrusion grundlegend verändern
HTV-Silikon wird mit Verarbeitungshilfsmitteln versetzt, um die Wechselwirkung zwischen Polymer und Füllstoff zu steuern und die Verarbeitbarkeit zu verbessern.
Sie können die Abrollbarkeit, die Klebkraft, die Viskosität, die Extrusionsoberfläche sowie die Leichtigkeit beeinflussen, mit der sich zusätzliche Inhaltsstoffe während der Endverarbeitung in die Mischung einarbeiten lassen.
Eine Mischung mit einer sorgfältig abgestimmten Zusammensetzung an Verarbeitungshilfsmitteln kann sich geschmeidiger anfühlen und leichter zu verarbeiten sein, selbst wenn ihre Aushärtungshärte mit der einer anderen Sorte identisch ist.
Die Wärmebehandlung während des Compoundierens ist entscheidend
HTV-Silikon-Grundmischungen werden bei der Herstellung häufig einer Wärmebehandlung unterzogen, um die Wechselwirkungen zwischen Füllstoff und Polymer zu stabilisieren und Feuchtigkeit oder flüchtige Stoffe mit niedrigem Molekulargewicht zu entfernen.
Die genauen Temperatur-, Zeit- und Vakuumbedingungen hängen von der Rezeptur und dem Herstellungsverfahren ab.
Werden zwei Werkstoffe unter Anwendung unterschiedlicher Wärmebehandlungsverfahren hergestellt, kann sich ihre Verarbeitungsstabilität unterscheiden, selbst wenn ihre Endhärte gleich ist.
Eine gute Steuerung der Wärmebehandlung kann dazu beitragen, die Konsistenz bei der Lagerung zu verbessern, unerwünschte Strukturbildung zu verringern und ein besser reproduzierbares Extrusions- oder Formverhalten zu erzielen.
Die Plastizität im unausgehärteten Zustand ist für die Verarbeitung relevanter als der Shore-A-Härtewert
Bei vielen HTV-/HCR-Compounds liefern die Plastizität oder Viskosität im unausgehärteten Zustand direktere Informationen über das Verarbeitungsverhalten als die Härte im ausgehärteten Zustand.
Je nach Mischung und Lieferant können Messgrößen wie die Williams-Plastizität, die Mooney-Viskosität oder andere rheologische Bewertungen herangezogen werden.
Anhand dieser Messungen lässt sich beschreiben, wie widerstandsfähig das unausgehärtete Material vor der Vulkanisierung gegenüber Verformungen ist.
| Eigenschaft | Was Ihnen das verrät |
|---|---|
| Shore-A-Härte | Härte des ausgehärteten Silikonkautschuks |
| Plastizität | Verformungsbeständigkeit der unausgehärteten Masse |
| Viskosität | Strömungswiderstand unter definierten Bedingungen |
| Heilungsverlauf | Wie sich die Vernetzung mit der Zeit und der Temperatur entwickelt |
Zwei Verbindungen können daher zwar dieselbe Shore-A-Härte aufweisen, sich jedoch hinsichtlich ihrer Plastizität im unvulkanisierten Zustand stark unterscheiden.
Warum sich zwei HTV-Silikontypen auf einer Zweivalzenwalzstraße unterschiedlich verhalten
Beim Zweiwalzenwalzen fallen den Verarbeitern als eines der ersten Merkmale die Unterschiede zwischen den verschiedenen HTV-Silikontypen auf.
Ein Material lässt sich möglicherweise schnell aufbringen und sauber ablösen, während ein anderes stärker haftet, ungleichmäßig bricht oder mehr Zeit benötigt, bis es einen gleichmäßigen Verarbeitungszustand erreicht.
Diese Unterschiede können auf das Molekulargewicht des Polymers, die Oberflächenchemie der Kieselsäure, Verarbeitungshilfsmittel, die Temperatur, die Lagerungsgeschichte sowie die Menge an zusätzlichem Katalysator, Pigment oder Additiv zurückzuführen sein, die in der Mühle zugegeben werden.
| Beobachtetes Verhalten | Mögliche Einflussfaktoren |
|---|---|
| Starker Roll-Tack | Wechselwirkung zwischen Polymer und Füllstoff, Ausgewogenheit der Verarbeitungshilfsmittel, Walzentemperatur oder chemische Zusammensetzung der Formulierung |
| Schlechte Streifenbildung | Plastizität, Kaugummistruktur, Temperatur oder Verarbeitungsgeschichte |
| Einfaches Lösen | Ausgewogene Rheologie und kontrollierte Oberflächenwechselwirkung |
| Langsames Einarbeiten der Zutaten | Hohe Viskosität, starke Strukturbildung oder ungeeignete Mahlbedingungen |
Warum sich Materialien mit derselben Härte unterschiedlich extrudieren lassen
Beim Extrudieren ist die Silikonmasse einer kontinuierlichen Scherbeanspruchung und einem kontinuierlichen Druck ausgesetzt. Unter diesen Bedingungen gewinnt die Rheologie deutlich mehr an Bedeutung als die Aushärtungshärte.
Ein HTV-Silikon lässt sich möglicherweise reibungslos dosieren, sorgt für einen stabilen Druck und ergibt eine glatte Oberfläche. Ein anderes kann hingegen eine instabile Dosierung, einen höheren Druck, eine rauere Oberfläche oder eine übermäßige Ausdehnung im Formteil aufweisen.
Diese Unterschiede sind häufig eher auf die Elastizität des Polymers, die Wechselwirkung mit den Füllstoffen und die Viskosität der Mischung zurückzuführen als auf die Shore-A-Härte.
Die Dünung lässt sich nicht anhand der Härte vorhersagen
Das Aufquellen tritt auf, wenn sich ein Elastomer nach dem Verlassen einer Extrusionsdüse ausdehnt. Die Polymerketten werden im Inneren der Düse verformt und kehren dann teilweise in ihre ursprüngliche Form zurück, sobald der Druck nachlässt.
Eine höhere elastische Rückstellung kann zu einer stärkeren Quellung führen, wodurch sich die Abmessungen des endgültigen Profils verändern.
Zwei HTV-Silikonmischungen mit einer Härte von 60 Shore A erfordern daher möglicherweise unterschiedliche Düsenabmessungen oder Extrusionseinstellungen, um dasselbe Fertigprofil herzustellen.
Dies ist besonders wichtig bei Rohren, Kabelisolierungen und präzisionsgepressten Profilen, bei denen die Maßhaltigkeit von entscheidender Bedeutung ist.
Auch das Formpressen kann sehr unterschiedlich sein
HTV-Silikontypen gleicher Härte können sich beim Formpressen unterschiedlich verhalten, da sich das unausgehärtete Material zunächst verformen und den Formhohlraum ausfüllen muss, bevor die Vulkanisation fortschreitet.
Eine Masse mit geringerem Fließverhalten unter den jeweiligen Formbedingungen erfordert möglicherweise eine andere Vorformgröße, einen anderen Druck oder eine andere Temperatur. Eine andere Masse füllt dünne Bereiche möglicherweise leichter aus, weist jedoch auch mehr Gratbildung auf.
Das Aushärtungssystem verändert das Verarbeitungsverhalten
HTV-Silikon kann mit verschiedenen Peroxid-Härtungssystemen verarbeitet werden, und bei einigen Materialien mit hoher Konsistenz ist auch eine platinkatalysierte Additionshärtung möglich.
Das Aushärtungspaket beeinflusst, wie schnell die Vernetzung bei steigender Temperatur einsetzt. Dies wirkt sich auf die Anbrennsicherheit, den Formfluss, die Extrusionsvulkanisation und die Produktionszykluszeit aus.
Zwei Werkstoffe mit derselben Endhärte können unterschiedliche Aushärtungsmechanismen oder Katalysatorkonzentrationen aufweisen, was zu sehr unterschiedlichen Verarbeitungsfenstern führen kann.
Funktionale Zusatzstoffe können die Verarbeitung verändern
Viele HTV-Silikontypen enthalten funktionelle Additive, die für bestimmte Anwendungen entwickelt wurden.
Elektrische Compounds können Füllstoffe enthalten, die die Kriech- und Erosionsbeständigkeit verbessern. In flammhemmendem Silikon können zusätzliche mineralische oder funktionelle Additive zum Einsatz kommen. Hitzebeständige Typen können Wärmestabilisatoren enthalten. Bei Typen für den Kontakt mit Lebensmitteln kann eine völlig andere Formulierungsstrategie verfolgt werden.
Diese Additive können die Viskosität, die Dichte, die Wechselwirkung mit den Füllstoffen und das Aushärtungsverhalten beeinflussen.
Das bedeutet, dass ein elektrisch leitfähiges HTV-Silikon und ein Allzweck-HTV-Silikon zwar dieselbe Härte aufweisen können, sich in der Verarbeitung jedoch stark unterscheiden, da die elektrisch leitfähige Variante ein wesentlich komplexeres Füllstoffsystem enthält.
Auch Pigmente können die Zusammensetzung beeinflussen
Farbe wird manchmal als rein kosmetisches Element betrachtet, doch Pigment-Masterbatches oder Farbstoffe werden Teil der Compound-Rezeptur.
Verschiedene Pigmentsysteme können die Viskosität, die Aushärtung und die mechanischen Eigenschaften beeinflussen, insbesondere wenn sie in höheren Konzentrationen eingesetzt werden oder wenn sich das Trägermaterial von der Grundmischung unterscheidet.
Bei kritischen Produktionsprozessen sollte eine in Naturfarbe zugelassene Qualität nach wesentlichen Pigmentänderungen erneut validiert werden, anstatt davon auszugehen, dass die Verarbeitung exakt gleich bleibt.
Die Lagerungsgeschichte kann die Haptik von HTV-Silikon beeinflussen
HTV-Silikon verhält sich vom ersten Tag nach der Herstellung bis zum Ende seiner Lagerzeit nicht immer gleich.
Die Wechselwirkungen zwischen Füllstoff und Polymer können sich während der Lagerung weiterentwickeln. Auch die Temperatur während der Lagerung kann beeinflussen, wie schnell diese Veränderungen stattfinden.
Manche Verbindungen müssen vor der Weiterverarbeitung möglicherweise gemahlen oder konditioniert werden, um einen stabilen Zustand zu erreichen.
Aus diesem Grund sollten Verarbeiter, die zwei Werkstoffe miteinander vergleichen, auch das Herstellungsdatum, die Lagerdauer und die Lagerbedingungen berücksichtigen, anstatt lediglich die Gütebezeichnungen und die Härte zu vergleichen.
Chargenverlauf und Mischqualität sind entscheidend
Die Art und Weise, wie eine HTV-Silikonmischung gemischt wird, kann ihr endgültiges Verarbeitungsverhalten beeinflussen.
Die Dispersion des Füllstoffs, die Mischtemperatur, die Mischenergie, die Wärmebehandlung und die Homogenisierung beeinflussen alle, wie gleichmäßig das Material wird.
Eine schlechte Dispersion kann zu Schwankungen in der Viskosität, einer ungleichmäßigen Extrusion oder instabilen mechanischen Eigenschaften führen. Eine gute Chargenkontrolle trägt dazu bei, dass sich das Material von Charge zu Charge gleichmäßig verhält.
Für industrielle Einkäufer ist dies ein Grund, warum die Beständigkeit der Lieferanten ebenso wichtig sein kann wie die nominellen technischen Daten.
Gleiche Härte bedeutet nicht, dass auch die mechanischen Eigenschaften gleich sind
Die Härte sagt auch nichts über die Zugfestigkeit, die Dehnung oder die Reißfestigkeit aus.
Zwei HTV-Silikontypen können zwar beide einen Härtewert von 60 Shore A aufweisen, weisen jedoch sehr unterschiedliche mechanische Eigenschaften auf.
| Eigenschaft | Note A | Note B |
|---|---|---|
| Shore-A-Härte | 60 | 60 |
| Zugfestigkeit | Kann für allgemeine Formgebung optimiert werden | Kann für eine höhere mechanische Leistungsfähigkeit optimiert werden |
| Dehnung | Kann mäßig sein | Kann deutlich höher sein |
| Reißfestigkeit | Standard | Formulierung mit hoher Reißfestigkeit möglich |
| Verarbeitungsrheologie | Für den Formguss optimiert | Für die Extrusion optimiert |
Dieses Beispiel verdeutlicht, warum die Härte allein nicht ausreicht, um die tatsächliche Leistungsfähigkeit einer HTV-Silikonmischung zu bestimmen.
Extrusions- und Formteilequalität können dieselbe Härte aufweisen
Ein sehr gängiges Beispiel ist der Unterschied zwischen einem HTV-Silikon für die Extrusion und einem für das Formpressen.
Beide können in den Härtegraden 50, 60 oder 70 Shore A geliefert werden. Die Extrusionssorte ist jedoch auf einen stabilen Materialfluss, einen gleichmäßigen Durchfluss durch die Düse und eine kontrollierte Quellung ausgelegt, während die Formteil-Sorte auf das Füllen der Formhohlräume, die Entformung und kurze Zykluszeiten ausgelegt ist.
| Anforderung | Extrusionsqualität | Formteilqualität |
|---|---|---|
| Futterstabilität | Sehr wichtig | Weniger wichtig |
| Die Schwankungskontrolle | Kritisch | Kein vorrangiges Anliegen |
| Mold Flow | Sekundarstufe | Kritisch |
| Entformen | Gilt nicht für die kontinuierliche Extrusion | Wichtig |
| Oberflächenqualität | Entscheidend für Profile und Kabel | Hängt von den Anforderungen an die Formteile ab |
Elektrisches HTV-Silikon ist ein gutes Beispiel
HTV-Silikon in Elektroqualität zeigt oft, warum gleiche Härte nicht gleichbedeutend mit gleicher Verarbeitbarkeit ist.
Eine Verbundisoliermasse kann ein spezielles Füllstoffsystem enthalten, das auf Kriechstrom- und Erosionsbeständigkeit ausgelegt ist. Dies kann die Viskosität und das Formverhalten im Vergleich zu einem Allzweck-Silikon gleicher Härte erheblich verändern.
Eine Kabelqualität kann stattdessen für die kontinuierliche Extrusion, die dielektrischen Eigenschaften und die Wärmealterung optimiert werden.
Beide Werkstoffe könnten zwar eine Härte von 60 Shore A aufweisen, sind jedoch auf unterschiedliche Verarbeitungs- und Einsatzanforderungen ausgelegt.
So vergleicht man zwei HTV-Silikontypen richtig
Wenn zwei Werkstoffe dieselbe Shore-A-Härte aufweisen, sich aber unterschiedlich verarbeiten lassen, sollte der Vergleich über die Härte hinausgehen und das gesamte Materialprofil berücksichtigen.
Verarbeitungsparameter nicht von einer Güteklasse in eine andere kopieren
Beim Wechsel des HTV-Silikonlieferanten oder der Silikonsorte versuchen Verarbeiter oft, genau dieselben Walzeneinstellungen, Extrusionsgeschwindigkeit, Düsenausführung, Aushärtungstemperatur oder Formzyklus beizubehalten.
Das kann zu unnötigen Problemen führen.
Auch wenn das neue Material dieselbe Härte und ähnliche mechanische Eigenschaften aufweist, können seine Rheologie und sein Aushärtungsverhalten Anpassungen erfordern.
Extrudertemperatur, Schneckendrehzahl, Düsenabmessungen, Walzspalt, Formdruck oder Aushärtungszeit müssen für die neue Mischung möglicherweise optimiert werden.
Was sollten Käufer bei einem HTV-Silikonlieferanten erfragen?
Wenn es auf die Verarbeitungskonsistenz ankommt, sollte die Angebotsanfrage mehr als nur die Shore-A-Härte enthalten.
Auswahl an HTV-Silikonmischungen von Yakows
Yakows liefert HTV/HCR-Silikonkautschukmischungen für die Extrusion, das Formpressen, elektrische Isolierungen, Verbundisolatoren, Drähte und Kabel, Elektrofahrzeugsysteme, Anwendungen mit Lebensmittelkontakt sowie Industriekomponenten.
Bei der Empfehlung einer HTV-Silikonsorte ist die Härte nur ein Aspekt des Auswahlprozesses. Die Verarbeitungsmethode, das Verhalten im unausgehärteten Zustand, das Aushärtungssystem, die mechanischen Eigenschaften und die Anforderungen an die Endanwendung müssen alle gemeinsam berücksichtigt werden.
Für Kunden, die ein bestehendes Material ersetzen möchten, ist es besonders hilfreich, sowohl die angestrebten technischen Eigenschaften als auch Informationen zum aktuellen Verarbeitungsverhalten anzugeben. So lässt sich besser unterscheiden, ob für das Projekt lediglich die gleiche Shore-A-Härte oder ein wirklich vergleichbares Verarbeitungsprofil erforderlich ist.
Häufig gestellte Fragen
Warum können sich zwei HTV-Silikontypen mit derselben Härte unterschiedlich verarbeiten lassen?
Denn die Shore-A-Härte gibt Auskunft über den ausgehärteten Gummi, während das Verarbeitungsverhalten von der Rheologie des unausgehärteten Materials, dem Molekulargewicht des Polymers, dem Füllstoffsystem, den Verarbeitungshilfsmitteln, der Aushärtungschemie und dem Herstellungsverlauf abhängt.
Lässt sich anhand der Shore-A-Härte die Viskosität von Silikon bestimmen?
Nein. Zwei Materialien mit derselben Shore-A-Härte können eine sehr unterschiedliche Viskosität oder Plastizität im unausgehärteten Zustand aufweisen.
Warum haftet ein HTV-Silikon stärker an den Rollen?
Die Walzenhaftung kann durch die Polymerstruktur, die Wechselwirkung mit Füllstoffen, Verarbeitungshilfsmittel, die Walzentemperatur, die Verarbeitungsgeschichte der Mischung und die chemische Zusammensetzung der Mischung beeinflusst werden.
Warum weist eine bestimmte Silikonsorte ein stärkeres Formschwellverhalten auf?
Die Quellfähigkeit wird stärker von der Polymerelastizität, der Molekülstruktur und der Rheologie der Mischung beeinflusst als von der Aushärtungshärte allein.
Können Extrusions- und Formteile-Typen denselben Shore-A-Härtewert aufweisen?
Ja. Sie können die gleiche Aushärtungshärte aufweisen, obwohl sie so formuliert sind, dass sie ein sehr unterschiedliches Fließ- und Verarbeitungsverhalten im unausgehärteten Zustand aufweisen.
Hat die Art des Füllstoffs Einfluss auf die Verarbeitung von HTV-Silikon?
Ja. Die Art des Silikats, die Oberflächenbehandlung, die Beladung und die Dispersion haben einen starken Einfluss auf die Viskosität, die Strukturierung sowie das Extrusions- und Mahlverhalten.
Kann die Lagerung die Verarbeitung von HTV-Silikon beeinflussen?
Ja. Die Wechselwirkung zwischen Füllstoff und Polymer kann sich während der Lagerung fortsetzen, und die Lagertemperatur oder das Alter können sich darauf auswirken, wie sich die Mischung bei der Verarbeitung anfühlt.
Sollte ich bei einem Wechsel der HTV-Silikontypen dieselben Verarbeitungseinstellungen verwenden?
Nicht automatisch. Eine neue Sorte kann Änderungen an den Fräs-, Extrusions-, Form- oder Aushärtungsparametern erfordern, selbst wenn die Shore-A-Härte gleich ist.
Was sollte ich außer der Härte noch vergleichen?
Vergleichen Sie die Plastizität im unausgehärteten Zustand, die Rheologie, das Aushärtungsverhalten, die Zugfestigkeit, die Dehnung, die Reißfestigkeit, das Füllstoffsystem und die tatsächliche Leistung auf Ihren Produktionsanlagen.