金型製造用液体シリコーンゴム
金型製作用の液体シリコーンゴムは、原型、試作品、彫刻、工業用部品、装飾部品などから細部まで精巧な形状を再現するために広く使用されています。この材料は粘度が低いため、複雑な表面の凹凸に沿って流れ込みやすく、また、硬化した後も十分な柔軟性を保つため、細部のディテールを損なうことなく鋳造部品を取り出すことができます。.
重要な点の一つは用語の定義です。工業用シリコーン加工において、LSRとは通常、射出成形用に設計された液体シリコーンゴムを指します。 しかし、金型製造の分野では、購入者が「液体シリコーンゴム」という表現をより広義に用いて、柔軟な金型を作るために使用される、注ぎ込み可能な2液型RTVシリコーンシステムを指すことがよくあります。これらの材料は、用途に応じてプラチナ硬化型またはスズ硬化型の化学反応を利用する場合があります。.
このガイドでは、金型製作用の液体シリコーンゴムの仕組み、硬化システムごとの違い、硬度や粘度の選び方、硬化トラブルの原因、および金型用シリコーンを選ぶ際に重要な特性について解説します。.
金型製作用の液体シリコーンゴムとは何ですか?
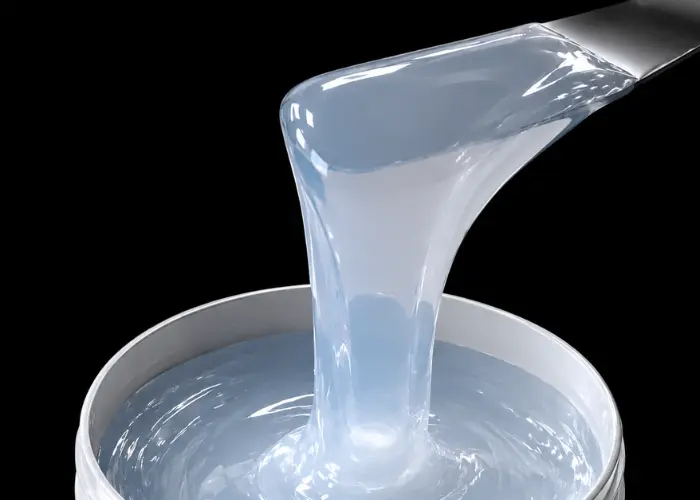
金型製作用の液体シリコーンゴムは、流動性のあるシリコーンエラストマー系材料であり、マスターパターンの周囲に混合・注入または塗布した後、硬化させて柔軟な負型を形成するものです。.
未硬化の材料は通常、2つの成分から構成されています。これらの成分を所定の比率で混合すると、化学的な架橋反応が始まります。液体は徐々に、曲げたり伸ばしたりすることができ、複雑な形状から剥がすことも可能な弾性のあるシリコーンゴムへと変化していきます。.
この柔軟性により、マスターにアンダーカットや細かい質感、あるいは細部のディテールが含まれている場合、硬質の金型材料では再現が難しいような部分でも、シリコーンは特に有用となります。.
LSR用およびRTV用の金型用シリコーンは、必ずしも同じものではありません
これは、購入者にとって最も重要な区別の一つです。.
LSR(液体シリコーンゴム)は、工業用射出成形において広く使用されています。通常、2液型の液体システムとして供給され、自動装置によって計量された後、加熱された金型に射出されます。.
RTVシリコーン(室温硬化型シリコーン)は、射出成形装置を使わずに、原型に直接混合して流し込むことができるため、主に型作りに用いられることが一般的です。.
| 素材 | 代表的な処理 | 一般的な用途 |
|---|---|---|
| LSR | 自動液体射出成形 | 精密成形されたシリコーン部品 |
| RTV-2 シリコーン | 混ぜ合わせて、型に流し込むか、型に沿って筆で塗る | 柔軟なシリコン型 |
| HTV/HCRシリコーン | 圧縮成形、押出成形、またはカレンダー加工 | 工業用成形・押出成形シリコーン部品 |
そのため、「金型製作用の液体シリコーンゴム」を検索する人は、注型用のRTV金型材料が必要なのか、それとも射出成形用のLSRが必要なのかを確認する必要があります。.
なぜシリコーンゴムが金型製作に使われるのか
シリコーンゴムは、柔軟性と細部の再現性を兼ね備えているため、金型材料として広く採用されています。適切な配合の金型用シリコーンは、微細な表面形状にも充填され、複雑な形状の周囲で硬化した後、離型時に柔軟に曲がる特性を持っています。.
細部の再現
低粘度のシリコーンは、細かい凹凸やエッジ、表面の模様をすり抜けて流れ込むことができます。.
柔軟な離型
硬化後の金型は、アンダーカット部分で変形しても、元の形状に戻ることができます。.
耐引裂性
優れた引裂強度は、離型時に金型が繰り返し引っ張られる際の損傷を軽減するのに役立ちます。.
寸法安定性
収縮の少ない配合により、金型の寸法を正確に維持することができます。.
耐熱性
適切なシリコーン型であれば、配合や鋳造プロセスによっては高温にも耐えることができます。.
リリース時のパフォーマンス
シリコーン表面は、多くの場合、鋳造材料を容易に離型させることができますが、一部のシステムでは依然として離型剤が必要となる場合があります。.
金型製作におけるプラチナ硬化型シリコーンとスズ硬化型シリコーンの比較
金型製造用の液体シリコーンゴムには、プラチナ触媒による付加硬化とスズ触媒による縮合硬化という2つの主要な硬化システムが広く用いられています。.
どちらも柔軟性のあるシリコーン型を製造できますが、収縮率、硬化特性、阻害物質に対する感受性、および長期的な性能において違いがあります。.
| 特徴 | プラチナ硬化型シリコーン | スズ硬化型シリコーン |
|---|---|---|
| キュア・ケミストリー | 加法硬化 | 結露硬化 |
| 収縮 | 概して非常に低い | 一般的に、加成硬化型システムよりも高い |
| 寸法精度 | 精密金型に最適です | 一般的な金型製作の幅広い用途に適しています |
| 硬化阻害 | 特定の汚染物質に対してより敏感である | 通常、阻害の影響を受けにくい |
| 代表的な用途 | 精密金型、量産、精巧な試作品 | 一般的な鋳造、彫刻、装飾用鋳型、およびコスト重視のプロジェクト |
どちらのシステムも、すべてのプロジェクトにおいて自動的に最適であるとは限りません。収縮が少なく、寸法精度が重視される場合には、プラチナ硬化型シリコーンが好まれることが多い一方、スズ硬化型システムは、より幅広い種類の基材に対して扱いやすい場合があります。.
ショアA硬度がシリコーン金型に与える影響
硬度は、金型用シリコーンを選ぶ際に購入者が真っ先に考慮する仕様の一つです。通常、ショアA硬度計を用いて測定されます。.
柔らかいシリコーン製の型は柔軟性が高く、深いアンダーカットや繊細な原型を作る際に役立ちます。硬いシリコーンは寸法精度を高く維持できるため、大きな部品や、過度な変形を伴わずに形状を維持する必要がある型に適している場合があります。.
適切な硬度は、金型の厚さ、部品の形状、鋳造材料、および剛性のある支持シェルを使用するか、あるいは母型を使用するかによっても異なります。.
粘度が重要な理由
粘度は、未硬化の液体シリコーンがどれほど流れやすいかを表すものです。これは、混合、注ぎ込み、気泡の排出、および細部の再現性に大きな影響を及ぼします。.
粘度の低い材料は、細部の形状にも流れ込みやすく、通常、脱気が容易です。粘度の高い材料は、特定のブラシ塗布システムや垂直面への塗布において利点がある場合もありますが、混合や注入の工程を適切に管理しないと、空気を閉じ込めやすくなります。.
再利用可能なシリコーン型において、引裂強度は極めて重要である
シリコーン型は、引張強度が比較的高い場合でも破損することがあります。繰り返し型抜きを行うと、薄い部分、鋭い角、深いアンダーカットの周囲に集中応力が生じます。.
引裂強度は、ゴムが既存の切り傷や裂け目が拡大するのをどれだけ防ぐことができるかを示す指標です。壁が薄い金型や、形状が複雑な金型、あるいは生産サイクルが繰り返される金型においては、高い引裂強度が特に重要となります。.
破断の少ない金型でも、最初は小さな欠けが生じ、鋳物を抜き取るたびに徐々に亀裂が広がっていくことがあります。.
| 物件 | 金型製作においてなぜ重要なのか |
|---|---|
| 引裂強さ | 繰り返し型から取り出す際のひび割れの進行を防ぐのに役立ちます |
| 引張強度 | 引張力に対する耐性を示す |
| 伸び | 金型が破損するまでにどこまで伸びるかを示しています |
| 硬度 | 柔軟性と構造的なサポートに影響を与える |
収縮率が低いことが重要な理由
金型が試作品、技術部品、レプリカ、あるいは量産に使用される場合、寸法精度は特に重要となります。.
硬化中の寸法変化は、最終的な鋳造品のサイズに影響を与える可能性があります。収縮率が極めて低いことが重要な場合、加成硬化型のプラチナ系シリコーン系材料がしばしば選ばれます。.
しかし、金型の精度はシリコーンの収縮だけで決まるわけではありません。混合比率、硬化温度、マスターの安定性、支持構造、および鋳造条件のいずれもが、最終的な寸法に影響を与える可能性があります。.
作業時間と硬化時間
「作業時間」(「ポットライフ」とも呼ばれる)とは、混合されたシリコーンが、粘度が著しく上昇するまでの間、どのくらいの期間加工可能であるかを表すものです。.
硬化時間とは、シリコーンが十分に架橋して型から取り出せるようになるまでに必要な時間のことです。.
大型または複雑な金型の場合、作業時間を長く取っておくと、混合、真空脱ガス、および制御された注型に充てる時間が確保できるため、有益です。硬化が速いシステムは生産速度を向上させることができますが、気泡を取り除くための時間は少なくなります。.
金型製作のための液体シリコーンゴムの混合方法
正確な混合が不可欠です。2つの成分は、供給元が指定した比率に従って計量し、触媒がシリコーン全体に均一に分散されるよう、十分に混合する必要があります。.
配合比が不正確だと、硬化が不完全になったり、柔らかい部分ができたり、物性が均一でなくなったりする原因となります。また、混合が不十分だと、完成した金型内部に未硬化した筋が残ってしまうこともあります。.
混ぜ合わせの際は、容器の側面や底に付着した材料をしっかりとこそげ落としながら、不必要な空気の混入を最小限に抑えることが重要です。.
真空脱ガスが必要ですか?
金型表面の気泡が細部の仕上げや寸法精度に影響を及ぼす場合、真空脱気が一般的に用いられます。.
撹拌を行うと、液体シリコーンに空気が混入することがあります。真空状態では、閉じ込められた空気が膨張し、注ぐ前に材料から上昇して抜け出します。.
すべての金型製作プロジェクトに真空装置が必要なわけではありません。低粘度のシステムの中には、気泡が抜けやすいように設計されているものもあり、注意深く注型を行うことで空気の混入を抑えることができます。しかし、細部まで精巧な原型や精密部品、表面品質が極めて重要な金型の場合には、真空脱気は依然として有用です。.
空気を閉じ込めずにシリコーンを注ぐ方法
注ぎ方の技術は、型質に大きな影響を及ぼします。表面全体に直接注ぐのではなく、ある一点からシリコーンをゆっくりと流し込み、原型を囲むように広がっていくようにします。.
注ぐ際に、細い流れにすることで、気泡を伸ばしたり、破ったりするのにも役立ちます。.
深い窪みや鋭い凹み、凹凸のある表面の場合は、型枠の残りの部分を充填する前に、シリコーンを薄く下塗りしておくと良い場合があります。.
「治癒阻害」とは何か?
硬化阻害とは、他の物質が架橋反応を妨げることで、シリコーンが適切に硬化しない現象のことです。.
この問題は、特にプラチナ硬化型シリコーンにおいて重要です。特定の硫黄含有物質、アミン、一部の接着剤、ラテックス製品、および未硬化樹脂は、プラチナ触媒による硬化を妨げる可能性があります。.
互換性のない表面と接触している部分では、シリコーンがべたつきが残ったり、柔らかいままだったり、あるいは完全に硬化しなかったりすることがあります。.
材料と表面の適合性について理解する
シリコーン型は、金属、プラスチック、樹脂、木材、石膏、石、および既成の成形部品など、さまざまな原型材料から製作することができます。ただし、多孔質の表面は材料を吸収したり空気を閉じ込めたりする恐れがあり、化学的に反応しやすい表面は硬化を妨げる可能性があります。.
| マスター素材 | 一般的な考慮事項 |
|---|---|
| メタル | 通常、寸法安定性が高く、精密な金型に適している |
| 3Dプリント用樹脂 | 完全な後硬化および適合性試験が必要となる場合があります |
| 木材 | 多孔質の表面は、シーリング処理が必要になる場合があります |
| 漆喰 | 多孔質であるため、成形前に表面のシーリング処理が必要になる場合があります |
| クレイ | 適合性は、粘土の化学的性質および硬化システムによって異なります。 |
| 既存のシリコーン | シリコーンとシリコーンの接触面については、プロセスによっては離型処理が必要となる場合があります。 |
シリコン型には離型剤が必要ですか?
シリコーンゴムは、多くの鋳造材料に対して比較的良好な離型性を示しますが、それでも離型剤が有用である場合や、必要となる場合があります。.
その必要性は、母材、鋳造用樹脂、シリコーンの化学的性質、およびシリコーンをシリコーン型に流し込むかどうかによって異なります。.
離型剤を使用することで、付着力を低減し、繊細な原型を保護し、金型の寿命を延ばすことができます。ただし、離型剤を過剰に使用すると、表面の再現性や完成品の外観に影響を与える可能性があります。.
シリコーン型ではどのような素材を成形できますか?
シリコーン型がこれほど広く利用されている理由の一つは、適切なグレードのシリコーンを選べば、さまざまな鋳造材料に対応できる点にある。.
ポリウレタン樹脂
試作品、装飾部品、および少量生産に広く利用されています。.
エポキシ樹脂
装飾用鋳造、技術用試作品、および封入部品に使用されます。.
ワックス
キャンドル作り、失蝋鋳造の鋳型、装飾品の複製などに広く用いられています。.
石膏・プラスター
建築、装飾、模型製作などの用途に適しています。.
コンクリート
装飾要素、建築用テクスチャ、および小型のプレキャスト部材に使用されます。.
その他の鋳造材料
腐食性の強い化学薬品や高温鋳造システムを使用する場合は、適合性を確認する必要があります。.
シリコン型はどれくらい持ちますか?
金型の寿命は、シリコーンそのものだけでなく、他にも多くの要因に左右されます。鋳造材料、離型力、金型の形状、温度、生産頻度などがすべて、耐用年数に影響を与えます。.
腐食性の強い樹脂は、金型の表面を徐々に侵食することがあります。薄い部分は破断する恐れがあります。深いアンダーカットは、同じ箇所に繰り返し機械的応力をかける原因となります。.
十分な肉厚と良好な加工性を備えた高品質なシリコーン型は、通常、混合が不十分だったり仕様を満たしていない材料よりも多くの成形サイクルを確保できます。.
1液型と2液型のシリコーン型
背面が平らなものや、片面が開いているような単純な部品は、多くの場合、1ピースのブロック型を使って成形することができます。.
より複雑な立体原型の場合、鋳造品を型を傷つけることなく取り出せるように、2分割または多分割のシリコーン型が必要になることがあります。.
したがって、シリコーンを流し込む前に、金型の設計を計画しておく必要があります。パーティングライン、ベント、ゲート、サポートシェル、および金型の厚さは、いずれも成形品質に影響を与える可能性があります。.
注型用型と刷毛塗り用シリコーン型
注型用シリコーンは、原型を型枠の中に配置し、液体材料で完全に包み込むことができる場合に一般的に使用されます。.
ブラシで塗布するタイプのシリコーンは、大型の彫刻や建築物の表面、あるいは型枠全体を埋めるのに過剰な材料を消費してしまうような対象物において、より有用です。.
| 方法 | メリット | 代表的な用途 |
|---|---|---|
| 注ぎ込み型 | 加工が簡単で、金型の厚みが均一 | 中小サイズの部品、試作品、技術部品 |
| ブラシ塗り型 | 広い面でもシリコーンの使用量が少なくて済みます | 彫刻、建築、そして装飾芸術の巨匠たち |
シリコーン型を作る際のよくある問題点
金型の不具合の多くは、シリコーンポリマーそのものではなく、加工工程に起因しています。.
| 問題 | 考えられる原因 |
|---|---|
| べたつく、または硬化していない表面 | 硬化の阻害、混合比率の誤り、または混合不足 |
| 気泡 | 高粘度、激しい撹拌、または不適切な注入方法 |
| 早期破水 | 引裂強度が低い、金型の肉厚が薄い、またはアンダーカットが困難な場合 |
| 次元の変化 | シリコーンの収縮、マスターの不安定、または不適切な硬化条件 |
| 表面のディテールが粗い | 空気の混入、汚染、またはマスターとの接触が不十分であること |
| 金型の寿命が短い | 腐食性の鋳造材料、高温、または繰り返される機械的応力 |
金型製作用の液体シリコーンゴムの選び方
適切な型取り用シリコーンは、原型、鋳造材料、および想定される生産サイクルに応じて選択する必要があります。.
購入担当者はRFQに何を記載すべきか?
金型用シリコーンのサプライヤーは、用途の詳細が明確であれば、より適したグレードを提案することができます。.
金型製造におけるHTV/HCRシリコーンの役割
HTV/HCRシリコーンゴムは、注型用のRTVシリコーンとは異なります。これは、低粘度の液体ではなく、高粘度でガム状のコンパウンドとして供給されます。.
HCRは通常、圧縮成形、押出成形、またはカレンダー加工を経て完成したシリコーン製品に加工され、マスターの周囲に流し込んで柔軟な複製金型を作成することは通常ありません。.
この区別は、購入者がシリコーンのサプライヤーに問い合わせる際に重要になります。「金型製作用のシリコーンゴム」と依頼した場合、それは以下のいずれかを指す可能性があります。 型を作るために またはシリコーンを使用 成形された最終製品として.
高濃度シリコーンの詳細については、以下を参照してください。 HCRシリコーンとは何ですか?
Yakows社の工業用シリコーンゴム
Yakows社は、さまざまな加工要件に対応したHTV/HCRや液状シリコーンシステムなど、産業用途向けのシリコーンゴム材料を供給しています。.
金型関連のプロジェクトについて話し合う際には、その要件が、柔軟な金型を作成するために使用される注型用シリコーンなのか、それとも成形された完成部品そのものとなるシリコーンゴムなのかを明確にすることが重要です。.
お客様には、最終用途、加工方法、必要な硬度、粘度、硬化システム、温度条件、および想定生産量をご提示いただければ、適切なシリコーン材料群を評価いたします。.
よくある質問
金型製作用の液体シリコーンゴムとは何ですか?
これは、原型を包み込み、硬化後に樹脂、ワックス、石膏、およびその他の適合材料を鋳造するための柔軟な負型を形成する、流動性のあるシリコーンエラストマーシステムです。.
LSRは、金型用シリコーンと同じものですか?
必ずしもそうとは限りません。工業用LSRとは通常、射出成形に使用される液体シリコーンゴムを指しますが、金型製作用のシリコーンは、一般的に注ぎ込み可能な2液型RTVシステムです。.
型作りにはどのシリコーンが最適ですか?
適切な材料の選定は、硬度、粘度、引裂強度、収縮率、マスターとの適合性、鋳造材料、および求められる金型寿命によって決まります。.
金型にはプラチナ硬化型シリコーンの方が適していますか?
プラチナ系シリコーンは通常、収縮率が非常に低く、寸法安定性に優れていますが、硬化阻害の影響を受けやすい傾向があります。一方、スズ系シリコーンは、一部のマスターバッチに対してより耐性がある場合があります。.
金型用シリコーンのショア硬度はどれくらいであるべきでしょうか?
万能な硬度というものはありません。柔らかいグレードは複雑なアンダーカットに適している一方、硬いグレードは、大型の金型や柔軟性の低い金型に対して、より強固な構造的サポートを提供します。.
シリコーンゴムは、真空脱気処理を行う必要がありますか?
真空脱気を行うことで、特に精密金型において、気泡の除去や表面の細部の再現性を向上させることができます。ただし、一部の低粘度システムについては、真空装置を使用せずに問題なく加工できる場合もあります。.
なぜシリコン型がまだベタつくのでしょうか?
考えられる原因としては、硬化の阻害、混合比率の誤り、混合が不十分であること、あるいは不適切な硬化条件などが挙げられます。.
シリコン型はエポキシ樹脂に使用できますか?
多くのシリコーン型システムはエポキシ樹脂に対応していますが、具体的なシリコーンとエポキシの化学的適合性については、材料の供給元に確認する必要があります。.
液体シリコーンゴムは、細かいディテールを再現できますか?
はい。低粘度の金型用シリコーンの主な利点の一つは、細部まで精巧な表面に流れ込み、微細な質感を忠実に再現できる点です。.
シリコン型はどれくらい持ちますか?
金型の寿命は、引裂強度、金型の設計、鋳造物の化学的性質、離型応力、温度、および金型の使用頻度によって決まります。.